



Hliníkový zvárací drôt
Drôt zo zliatiny Al-Mg ER5154
Drôt zo zliatiny Al-Mg triedy 5154 sa používa na opletenie v koaxiálnom kábli na tienenie s dobrým výkonom.
Hlavná aplikácia: flexibilný koaxiálny kábel, rôzne audio a video káble, signálny kábel vozidla, sieťový kábel, kábel na prenos dát atď.
E-mail: rich@chinayinyu.com
Kontaktuj nás
Popis produktu
Al-Mg4,5Mn
ER5154 drôt na zváranie hliníka
Systém horčík-mangán | Námorná a štrukturálna trieda
3,1 – 3,9 %
magnézium
0,15 – 0,5 %
mangán
275-320 MPa
Rozsah ťahu
ER5154 je prídavný kov legovaný horčíkom a mangánom obsahujúci 3,1 % až 3,9 % horčíka s riadeným prídavkom mangánu 0,15 % až 0,5 %. Toto zloženie poskytuje vyššiu pevnosť pri zváraní v porovnaní s alternatívami ER4043 alebo ER5356 pri spájaní základných materiálov série 5xxx. Obsah mangánu zjemňuje štruktúru zŕn vo zvare, zlepšuje ťažnosť a odolnosť proti únave. ER5154 si zachováva mechanické vlastnosti pri prevádzkových teplotách od -196 °C do 65 °C, čím podporuje kryogénne a námorné aplikácie. Zliatinový systém vykazuje prirodzenú stabilitu pri starnutí bez požiadaviek na tepelné spracovanie.
Pevná teplota: 570 °C
Kvapalina: 640 °C
Predĺženie: 16-20%
Tvrdosť: 75-85 HB
Technický výkonnostný rámec
M
Zachovanie pevnosti po zváraní
Kombinácia horčíka a mangánu zachováva 90-95 % pevnosti v ťahu základného kovu v stave po zváraní. Pre štrukturálne aplikácie nie je potrebné žiadne umelé starnutie po zváraní.
C
Profil odolnosti proti korózii
Stabilita pasívnej oxidovej vrstvy pri testovaní soľným postrekom presahuje 2000 hodín podľa ASTM B117. Odolnosť voči intergranulárnemu napadnutiu v chloridovom prostredí je porovnateľná so základnou zliatinou 5154.
T
Tepelná stabilita
Zachovanie mechanických vlastností pri zvýšených teplotách (150 °C počas 1000 hodín) vykazuje menej ako 8 % zníženie konečnej pevnosti v ťahu.
W
Pevnosť zvarového kovu
Kontrolovaný obsah vodíka pod 0,12 ml na 100 g hliníka vytvára rádiografické zvary triedy I bez stredovej pórovitosti alebo mikrotrhlín.
špecifikačné údaje
Ponuka priemeru
0,8 mm | 1,0 mm | 1,2 mm | 1,6 mm | 2,0 mm
Tolerancia 0 / -0,008 mm
Stav povrchu
Presne oholený ultrazvukom odmastený
Zvyškové mazivo: menej ako 0,003 g/kg
Baliaci systém
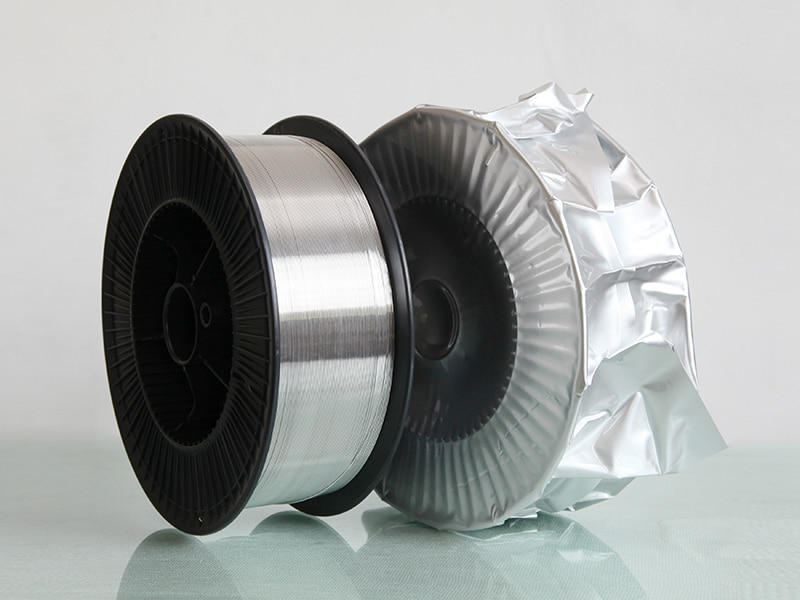
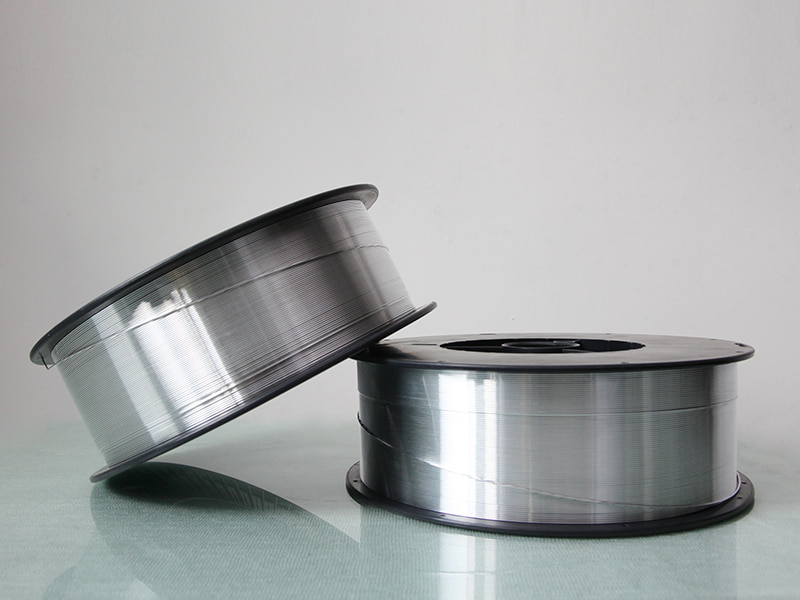
Plastová cievka D300 (7 kg) · Bubon K355 (50 kg) · Výplatný kôš (200 kg)
Vrstva navinutá s riadením spätného ohybu
Certifikácia
AWS A5.10 ER5154 · ISO 18273 S Al 5154 · ABS námorné schválenie
Schválený typ DNV-GL
Požiadavky na tienenie
100% argón (10-25 l/min) alebo zmes Ar-He (75/25)
Rosný bod pod -40°C
Katalóg terénnych aplikácií
Námorná stavba
Zvárané hliníkové trupy lodí, nadstavbové panely, plavidlá na prepravu posádky na mori, výroba nákladných nádrží LNG
Kryogénne zariadenia
Nádrže na skladovanie kvapalného zemného plynu, nádoby na prepravu kyslíka/dusíka, linky na nízkoteplotné chemické spracovanie
Ťažká doprava
Hliníkové cisternové návesy, násypky, nadstavby sklápačov, komponenty kontajnerových podvozkov
Konštrukčné zváranie
Mostovky, žeriavové výložníky, modulárne stavebné systémy, seizmické komponenty
obranné systémy
Trupy obrnených vozidiel, príslušenstvo námorných lodí, zostavy kanistrov rakiet, moduly taktických mostov
Postup zvárania a odstraňovanie problémov
Výber parametrov
Pre drôt s priemerom 1,2 mm: napätie 20-24V, prúd 120-180A, rýchlosť posuvu drôtu 4,5-7,5 m/min. Udržujte kontaktný hrot od pracovnej vzdialenosti 12-18 mm. Použite tlačnú techniku s uhlom pohybu 10-15 stupňov.
Príprava kĺbov
Odstráňte povrchový oxid zo zvarovej zóny pomocou nerezovej kefy určenej na hliník. Vyčistite acetónom, aby ste odstránili zvyšky uhľovodíkov. Pri hrúbke dosky nad 8 mm predhrejte na 100-120 °C, aby ste znížili rýchlosť chladenia.
Kontrola pórovitosti
Skontrolujte tesnosť hadice ochranného plynu. Overte prietok plynu pomocou rotametra. Drôt skladujte v prostredí s kontrolovanou vlhkosťou pod 55 % RH. Ak je otvor opotrebovaný o viac ako 0,1 mm, vymeňte kontaktný hrot.
Prevencia praskania
Vyhnite sa konkávnym profilom guľôčky udržiavaním dostatočného posuvu drôtu. V prípade obmedzených spojov znížte medziprechodovú teplotu pod 150 °C. Pre zostavy dlhých švov použite postupnosť spätného zvárania.
Problémy so stabilitou oblúka
Skontrolujte stav drážky hnacieho valca. Po 150 kg spotreby drôtu vymeňte teflónovú vložku. Skontrolujte elektrické pripojenia na pracovnej svorke a horáku. Pre polohy zvárania zvisle nahor použite tvar pulznej vlny.
Kontrola po zváraní
Vykonajte testovanie penetračného náteru na povrchové trhliny. Ultrazvukové vyšetrenie vnútorných defektov. Vykonajte skúšky ohybom podľa špecifikácií AWS B4.0 na kvalifikáciu postupu.
⛭
Smernice pre dodávateľský reťazec a skladovanie
Prijímacia inšpekcia
Skontrolujte stav cievky a integritu vákuového tesnenia. Skontrolujte certifikát šarže pre výsledky chemickej analýzy a mechanických skúšok. Odmietnite akýkoľvek obal vykazujúci vniknutie vlhkosti alebo fyzické poškodenie.
Podmienky skladu
Skladujte pri teplote 10-30°C s vlhkosťou v rozmedzí 30-55%. Dodržujte vzdialenosť 1 m od vonkajších stien. Vyhnite sa výške stohovania presahujúcej 4 palety. Použite rotáciu inventára typu „prvý dnu, prvý von“.
Manažment životnosti
Neotvorený obal: 36 mesiacov od dátumu výroby. Otvorené cievky: pri skladovaní v dielenskom prostredí spotrebujte do 120 hodín. Pre dlhodobé čiastočné cievky použite suchú skriňu pri 35-45°C.
Manipulačný protokol
Pri vkladaní drôtu do podávača používajte čisté bavlnené rukavice. Zabráňte kontaktu s olejom, mazivom alebo chladiacou hmlou. Neklaďte cievky na špinavé podlahy v dielni. Po každej zmene vráťte ochranný kryt.
Všetky technické údaje predstavujú typické hodnoty získané z kontrolovaného laboratórneho testovania. Skutočný výkon závisí od špecifických parametrov zvárania, stavu základného materiálu, geometrie spoja a úrovne zručností operátora. Mechanické vlastnosti by sa mali overiť testovaním kvalifikácie postupu.
Drôt zo zliatiny Al-Mg ER5154
Pochádza z Číny,
Marketing do sveta.
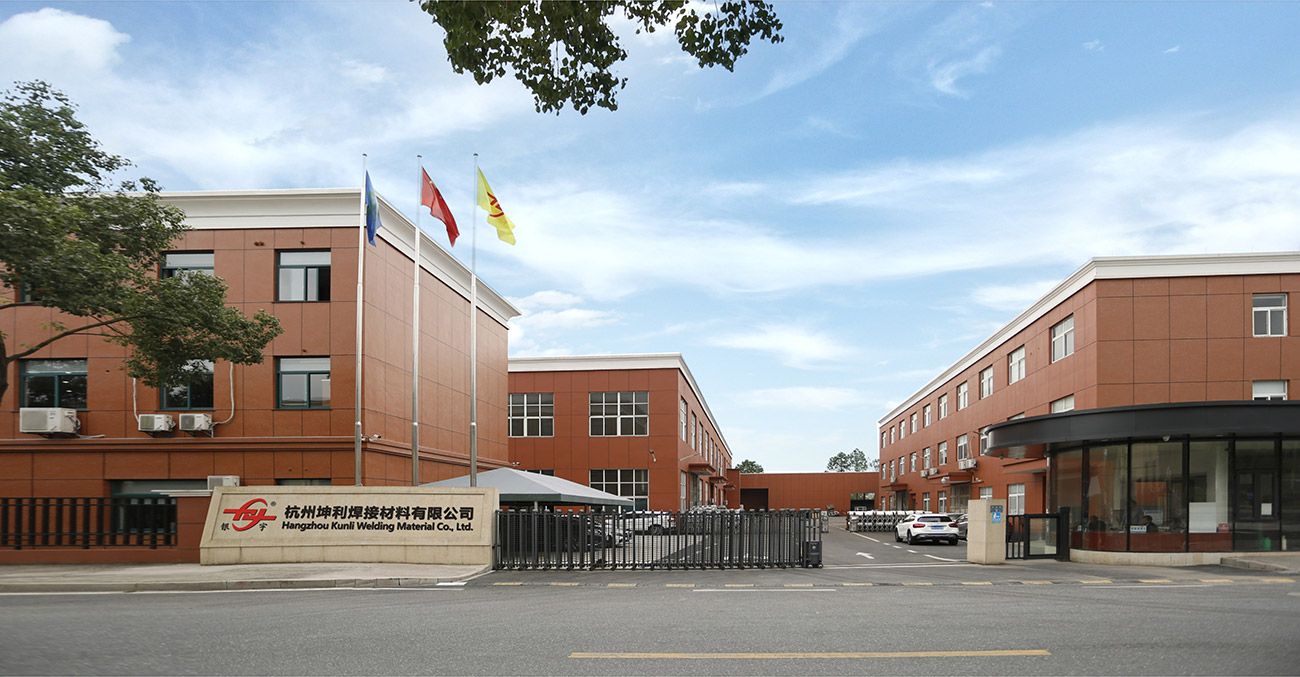
Zváracie materiály Hangzhou Kunli Co., Ltd. sa nachádza v priemyselnej zóne mesta Puyang,
okres Xiaoshan, Hangzhou, provincia Zhejiang. Ide o špičkovú technológiu a vysoký výkon
Čína Drôt zo zliatiny Al-Mg ER5154 výrobca a
veľkoobchod Drôt zo zliatiny Al-Mg ER5154 dodávateľa. Spoločnosť má viac ako 20 rokov skúseností s výrobou drôtov z hliníkovej zliatiny, s medzinárodným moderným zariadením na výrobu zváracích drôtov z hliníkovej zliatiny, kompletným testovacím zariadením, stabilným výrobným procesom a prísnym systémom kontroly kvality. Vysoký výkon OEM/ODM Drôt zo zliatiny Al-Mg ER5154 vyrábané spoločnosťou úspešne prešli radom medzinárodných uznávaných certifikácií, ako sú DB, CE, ABS, DNV, CCS atď. Máme viac ako 200 MT výrobnej kapacity za mesiac a 50% bolo vyvezených do viac ako 30 krajín, ako sú USA, Mexiko, juhovýchodná Ázia, Japonsko, Kórea, Austrália, Nový Zéland atď.
-

30+
POUŽÍVANÉ V SEKTORE TECHNOLÓGIE ŤAŽKÉHO PRIEMYSLU
-

35
ROKY SKÚSENOSTÍ S VÝSKUMOM A VÝVOJOM
-

200+
DRUŽSTEVNÉ VEĽKÉ INŠTITÚCIE VÝSKUMU A VÝVOJA
-

20+
KRAJINY A REGIÓNY GLOBÁLNEHO OBCHODU
Pochádza z Číny,
Marketing do sveta.
Viac ako 90 % našich operátorov v teréne má odborné a technické vzdelanie a dlhoročné skúsenosti v oblasti spracovania a montáže zariadení. Práve vďaka tomuto zjednotenému, oddanému, priekopníckemu, kvalifikovanému a skúsenému tímu je možné technológie a produkty spoločnosti neustále aktualizovať a zlepšovať.


KONTAKTUJTE SA
Pošlite nám správu
Súvisiace produkty
-
 Vidieť viac
5154 Zvárací drôt z hliníkovej zliatiny
-
 Vidieť viac
ER4043 silikónový hliníkový zvárací drôt
-
 Vidieť viac
ER4047 hliníkový zvárací drôt
-
 Vidieť viac
Drôt zo zliatiny Al-Mg ER5154
-
 Vidieť viac
ER5087 zvárací drôt z horčíka a hliníka
-
 Vidieť viac
Hliníkový zvárací drôt ER5183
-
 Vidieť viac
Hliníkový zvárací drôt ER5356
-
 Vidieť viac
ER5554 drôt na zváranie hliníka
-
 Vidieť viac
ER5556 hliníkový zvárací drôt
-
 Vidieť viac
ER1100 hliníkový zvárací drôt
-
 Vidieť viac
ER5754 drôt na zváranie hliníka
-
 Vidieť viac
ER2319 drôt na zváranie hliníka
::: Posledné správy :::
-
Why Is ER5554 Welding Wire Used for Certain Alumin...
Aug 26, 2026
Aluminum welding looks pretty straightforward from a distance. The material's light, easy to shape, and shows up everywhere in s...
-
What Welding Conditions Matter for 5183 Aluminium ...
Aug 24, 2026
Z diaľky vyzerá zváranie hliníka dosť jednoducho – nasúvajte drôt, udierajte do oblúka, pohybujte sa pozdĺž švu. Vstúpte však do skut...
-
How Do Aluminum Welding Wire Types Differ Across F...
Aug 19, 2026
A welder standing at a bench, staring at three spools of aluminum wire that all look nearly identical, knows exactly how confusing fi...
-
What Welding Defects Can 4943 Aluminum Welding Wir...
Aug 17, 2026
Zvárač, ktorý ustúpi od hotového hliníkového spoja, len aby našiel póry roztrúsené po guľôčke alebo vlasovú trhlinu vedúcu pozdĺž špi...
-
Aluminum Welding Wire Quality Control Process Expl...
Aug 26, 2026
Kontrola kvality hliníkového zváracieho drôtu: kde v skutočnosti začína väčšina problémov so zváraním Spracovateľ zvárania 5...
-
How Aluminum Welding Wire Is Made: Full Manufactur...
Aug 18, 2026
Dve cievky zváracieho drôtu môžu niesť rovnaké označenie zliatiny, rovnaký priemer na štítku a rovnakú klasifikáciu AWS, pričom je...
Rozšírenie informácií o odvetví
Viac informácií o Drôt zo zliatiny Al-Mg ER5154
ER5154 Al-Mg zliatinový drôt – presná plnič pre námorné, kryogénne a štrukturálne zváranie
Ako a Er5154 Almg Alloy Wire.html výrobca , prispôsobujeme konfiguráciu produktu aplikácii, prevádzkovým limitom, rozhraniam a akceptačným kritériám definovaným pre každý projekt.
Hangzhou Kunli Welding Materials Co., Ltd. je špičkový technologický výrobca a dodávateľ drôtu zo zliatiny Al-Mg ER5154, navrhnutého pre náročné aplikácie, kde sa nedá vyjednávať o pevnosti, odolnosti proti korózii a celistvosti zvaru. S viac ako 20-ročnými skúsenosťami s výrobou drôtov z hliníkovej zliatiny dodávame tento horčík-mangánový prídavný kov lodeniciam, výrobcom kryogénnych zariadení, výrobcom ťažkých dopravných prostriedkov a dodávateľom konštrukčnej ocele po celom svete.
Náš drôt ER5154 spĺňa normy AWS A5.10 a ISO 18273 S Al 5154 s certifikáciami vrátane DB, CE, ABS, DNV a CCS. Vyrábame viac ako 200 metrických ton mesačne, pričom 50 % exportujeme do viac ako 30 krajín. Ako a Veľkoobchod ER5154 Al-Mg Alloy Wire Factory kombinujeme pokročilú výrobu s prísnou kontrolou kvality, aby sme zabezpečili konzistentný výkon jednotlivých šarží.
Prehľad produktov
ER5154 je prídavný kov legovaný horčíkom a mangánom obsahujúci 3,1 % až 3,9 % horčíka s riadeným prídavkom mangánu 0,15 % až 0,5 %. Toto zloženie poskytuje vyššiu pevnosť pri zváraní v porovnaní s ER4043 alebo ER5356 pri spájaní základných materiálov série 5xxx. Obsah mangánu zjemňuje štruktúru zŕn vo zvare, zlepšuje ťažnosť a odolnosť proti únave. ER5154 si zachováva mechanické vlastnosti pri prevádzkových teplotách od -196 °C do 65 °C, čím podporuje kryogénne a námorné aplikácie. Zliatinový systém vykazuje prirodzenú stabilitu pri starnutí bez požiadaviek na tepelné spracovanie.
Kľúčové špecifikácie
| Nehnuteľnosť | Hodnota |
|---|---|
| horčík (Mg) | 3,1 % – 3,9 % |
| mangán (Mn) | 0,15 % – 0,5 % |
| Rozsah ťahu | 275 – 320 MPa |
| Predĺženie | 16 – 20 % |
| Tvrdosť | 75 – 85 HB |
| Solidus / Liquidus | 570 °C / 640 °C |
| Ponuka priemeru | 0,8 mm, 1,0 mm, 1,2 mm, 1,6 mm, 2,0 mm (0 / -0,008 mm) |
| Stav povrchu | Presne oholené ultrazvukom odmastené; zvyškové mazivo pod 0,003 g/kg |
| Balenie | Plastová cievka D300 (7 kg), bubon K355 (50 kg), zberný kôš (200 kg) |
| Certifikácie | AWS A5.10 ER5154, ISO 18273 S Al 5154, ABS, DNV-GL |
Aplikácia Fit
ER5154 je určený na zváranie hliníkových zliatin série 5xxx, najmä v prostrediach, kde je rozhodujúca odolnosť proti korózii a húževnatosť pri nízkych teplotách. Jeho obsah horčíka je optimalizovaný tak, aby zabránil senzibilizácii a medzikryštalickej korózii, čo z neho robí preferovanú voľbu pre námorné a pobrežné štruktúry.
- Námorná konštrukcia: Zvárané hliníkové trupy lodí, nadstavbové panely, plavidlá na prepravu posádky na mori, výroba nákladných nádrží LNG.
- Kryogénne vybavenie: Nádrže na skladovanie kvapalného zemného plynu, nádoby na prepravu kyslíka/dusíka, linky na nízkoteplotné chemické spracovanie.
- Ťažká preprava: Hliníkové cisternové návesy, násypky, nadstavby sklápačov, komponenty kontajnerových podvozkov.
- Konštrukčné zváranie: Mostovky, žeriavové výložníky, modulárne stavebné systémy, seizmické komponenty.
- Obranné systémy: Trupy obrnených vozidiel, vybavenie námorných lodí, zostavy kanistrov rakiet, moduly taktických mostov.
Technický výkonnostný rámec
- Zachovanie pevnosti po zváraní: Zachováva 90-95 % pevnosti v ťahu základného kovu v stave po zváraní; nevyžaduje sa umelé starnutie po zváraní.
- Profil odolnosti proti korózii: Stabilita pasívnej oxidovej vrstvy pri testovaní soľným postrekom presahuje 2000 hodín podľa ASTM B117; odolnosť voči intergranulárnemu napadnutiu v chloridovom prostredí porovnateľná so základnou zliatinou 5154.
- Tepelná stabilita: Zachovanie mechanických vlastností pri zvýšených teplotách (150 °C počas 1000 hodín) vykazuje menej ako 8 % zníženie konečnej pevnosti v ťahu.
- Pevnosť zvarového kovu: Kontrolovaný obsah vodíka pod 0,12 ml na 100 g hliníka vytvára rádiografické zvary triedy I bez stredovej pórovitosti alebo mikrotrhlín.
Postup zvárania a odstraňovanie problémov
Pre drôt s priemerom 1,2 mm sú typické parametre napätie 20-24V, prúd 120-180A, rýchlosť podávania drôtu 4,5-7,5 m/min. Udržujte kontaktný hrot od pracovnej vzdialenosti 12-18 mm. Použite tlačnú techniku s uhlom pohybu 10-15 stupňov.
Príprava kĺbov: Odstráňte povrchový oxid zo zvarovej zóny pomocou nerezovej kefy určenej na hliník. Vyčistite acetónom, aby ste odstránili zvyšky uhľovodíkov. Pri hrúbke dosky nad 8 mm predhrejte na 100-120 °C, aby ste znížili rýchlosť chladenia.
Kontrola pórovitosti: Skontrolujte tesnosť hadice ochranného plynu. Overte prietok plynu pomocou rotametra. Drôt skladujte v prostredí s kontrolovanou vlhkosťou pod 55 % RH. Ak je otvor opotrebovaný o viac ako 0,1 mm, vymeňte kontaktný hrot.
Prevencia praskania: Vyhnite sa konkávnym profilom guľôčky udržiavaním dostatočného posuvu drôtu. V prípade obmedzených spojov znížte medziprechodovú teplotu pod 150 °C. Pre zostavy dlhých švov použite postupnosť spätného zvárania.
Problémy so stabilitou oblúka: Skontrolujte stav drážky hnacieho valca. Po 150 kg spotreby drôtu vymeňte teflónovú vložku. Skontrolujte elektrické pripojenia na pracovnej svorke a horáku. Pre polohy zvárania zvisle nahor použite tvar pulznej vlny.
Kontrola po zváraní: Vykonajte testovanie penetračného náteru na povrchové trhliny. Ultrazvukové vyšetrenie vnútorných defektov. Vykonajte skúšky ohybom podľa špecifikácií AWS B4.0 na kvalifikáciu postupu.
Smernice pre dodávateľský reťazec a skladovanie
Prijímacia kontrola: Skontrolujte stav cievky a integritu vákuového tesnenia. Skontrolujte certifikát šarže pre výsledky chemickej analýzy a mechanických skúšok. Odmietnite akýkoľvek obal vykazujúci vniknutie vlhkosti alebo fyzické poškodenie.
Podmienky skladu: Skladujte pri teplote 10-30°C s vlhkosťou v rozmedzí 30-55%. Dodržujte vzdialenosť 1 m od vonkajších stien. Vyhnite sa výške stohovania presahujúcej 4 palety. Použite rotáciu inventára typu „prvý dnu, prvý von“.
Manažment životnosti: Neotvorený obal: 36 mesiacov od dátumu výroby. Otvorené cievky: pri skladovaní v dielenskom prostredí spotrebujte do 120 hodín. Pre dlhodobé čiastočné cievky použite suchú skriňu pri 35-45°C.
Manipulačný protokol: Pri vkladaní drôtu do podávača používajte čisté bavlnené rukavice. Zabráňte kontaktu s olejom, mazivom alebo chladiacou hmlou. Neklaďte cievky na špinavé podlahy v dielni. Po každej zmene vráťte ochranný kryt.
Zabezpečenie kvality a súlad
Náš výrobný závod je vybavený medzinárodne vyspelými výrobnými linkami a kompletným testovacím laboratóriom vrátane optického emisného spektrografu SHIMADZU PDA 5500, metalografického mikroskopu LEICA DM2550 a zváracieho robotického systému OTC A-V6. Každá šarža prechádza analýzou chemického zloženia, mechanickým testovaním a overením výkonu zvárania, aby sa zabezpečila zhoda s AWS A5.10 a ISO 18273.
Sme držiteľmi certifikácií vrátane DB, CE, ABS, DNV a CCS a náš systém riadenia kvality je certifikovaný ISO9001, ISO14000 a ISO18001. Naša úzka spolupráca s Pekinským inštitútom pre výskum neželezných kovov a Central South University podporuje neustály vývoj zliatin a optimalizáciu procesov.
Informácie, ktoré používame na konfiguráciu vášho riešenia
Na prípravu presnej ponuky a konfigurácie produktu potrebujeme nasledujúce detaily projektu:
- Trieda a hrúbka základného materiálu
- Proces zvárania (MIG, TIG alebo automatizovaný)
- Požadovaný priemer a preferencia balenia
- Aplikačné prostredie (námorné, kryogénne, štrukturálne atď.)
- Objem výroby a harmonogram dodávok
- Akékoľvek špecifické požiadavky na certifikáciu alebo dokumentáciu
Náš inžiniersky tím odporučí optimálnu triedu drôtu a balenie, ktoré bude zodpovedať vašim parametrom zvárania a štandardom kvality.
Súvisiace produkty
Preskúmajte našu celú škálu hliníkových zváracích drôtov a nájdite tú správnu zhodu pre vašu aplikáciu:
- Hliníkový zvárací drôt ER5356 – Vyšší obsah horčíka pre väčšiu pevnosť
- Hliníkový zvárací drôt ER5183 – Pre sériu 5xxx so zvýšenou húževnatosťou
- Hliníkový zvárací drôt ER5087 – Vysokopevnostné plnivo pre námorné konštrukcie
- ER4043 silikónový hliníkový zvárací drôt – pre sériu 6xxx a opravu odliatkov
často kladené otázky
Aký je rozdiel medzi ER5154 a ER5356?
ER5154 má menej horčíka (3,1-3,9%) v porovnaní s ER5356 (4,5-5,5%), ponúka vynikajúcu odolnosť proti medzikryštalickej korózii a lepšiu stabilitu pri teplotách nad 65°C. ER5356 poskytuje vyššiu pevnosť v ťahu, ale je náchylnejší na senzibilizáciu v morskom prostredí.
Môže byť ER5154 použitý pre kryogénne aplikácie?
Áno, ER5154 si zachováva mechanické vlastnosti až do -196 °C, vďaka čomu je vhodný pre nádrže LNG a iné kryogénne zariadenia. Jeho húževnatosť pri nízkych teplotách a odolnosť proti korózii sú kľúčovými výhodami.
Aké možnosti balenia sú k dispozícii?
Ponúkame plastové cievky D300 (7 kg), sudy K355 (50 kg) a odvíjacie nádoby (200 kg). Vlastné balenie môže byť usporiadané na základe vašich výrobných potrieb.
Ako zabezpečíte stálu kvalitu?
Každá šarža je testovaná v našom internom laboratóriu na chemické zloženie, mechanické vlastnosti a zvárací výkon. Zachovávame tiež prísnu kontrolu procesov a sledovateľnosť od surovín až po hotový výrobok.
Aký je typický dodací čas?
Dodacia lehota závisí od množstva objednávky a špecifikácií. Pri štandardných veľkostiach a baleniach zvyčajne odosielame do 2-3 týždňov po potvrdení objednávky. Kontaktujte nás pre konkrétne dodacie lehoty.

RÝCHLE ODKAZY
PRODUKT
KONTAKTUJ NÁS
-
Jianpu Road č. 2 Puyang Mesto Xiaoshan Okres Hangzhou Zhejiang Čína 311255
-
+86-0571-82403878
-
+86-0571-82403208
-
rich@chinayinyu.com
