
Vlastný zvárací drôt z hliníkovej zliatiny: Kľúčové špecifikácie pre aplikácie OEM
Zvárací technik OEM, ktorý získava prídavný kov pre program výroby koľajníc, nemôže overiť vlastný zvárací drôt z hliníkovej zliatiny metódou pokus-omyl. Každá cievka, ktorá vstupuje do výroby, musí spĺňať zdokumentované zloženie zliatiny, dodržiavať definovanú toleranciu priemeru, podávať bez prerušenia robotické zariadenie a odosielať s vysledovateľnosťou na úrovni šarží. O tom, či prvý zvar prejde kvalifikáciou, alebo sa prvá zmena skončí prerábkou, rozhodujú špecifikácie zapísané v objednávke.
Vlastný zvárací drôt z hliníkovej zliatiny je prídavný kov vyrobený podľa kupujúcim špecifikovanej klasifikácie AWS, chemického zloženia, priemeru, konfigurácie balenia a štandardu kvality pre definovaný zvárací proces a konštrukčnú aplikáciu. Nákupné tímy OEM hodnotia drôt ako vstup do procesu s merateľnými dôsledkami na čas cyklu, rýchlosť prepracovania a certifikáciu konečného produktu, nie ako komoditu.
Vlastný zvárací drôt z hliníkovej zliatiny je prídavný kov so špecifikovanou klasifikáciou zliatin, kontrolovanou chémiou, overenými mechanickými vlastnosťami a definovaným obalom, vyrobený tak, aby spĺňal kvalifikačné a výrobné požiadavky OEM.
Rozhodnutie o zliatine: Prispôsobenie chémie drôtu základnému kovu a povinnosti
Prvou špecifikáciou zámkov OEM je klasifikácia zliatiny, pretože stanovuje rozsah chemického zloženia a mechanickú obálku zvaru.
Výber nesprávnej chémie zliatiny je najčastejšou príčinou praskania zvaru, nedostatočnej pevnosti a koróznych porúch pri výrobe hliníka. Systém plniva musí zodpovedať základnej zliatine, prevádzkovému prostrediu a požiadavkám po zváraní, ako je eloxovanie alebo tepelné spracovanie. Voľba zliatiny tiež interaguje s procesom zvárania: pulzný MIG, prenos rozprašovaním a TIG vyžadujú rozdielnu hustotu prúdu a chladiace podmienky pre rovnakú chémiu plniva.
| Klasifikácia | Primárne prvky | Typické základné zliatiny | Pevnosť pri zváraní | Hlavné obmedzenie |
| ER4043 | Al-Si 5 % | 6061, 6063, 3003 | Mierne | Nižšia pevnosť v spojoch 5xxx |
| ER4943 | Al-Si 5 % Mg | 6061 štrukturálne | Vyššie ako 4043 | Vyššie jednotkové náklady |
| ER5356 | Al-Mg 5% | 5052, 5083, 6061 | Vysoká | Nie pre prevádzku pri zvýšenej teplote |
| ER5183 | Al-Mg 4,5 % Mn | 5083, 5086 | Vysoká | Vyžaduje vyššiu silu posuvu |
| ER5087 | Al-Mg 4,5 % Zr | Vysoká-strength structures | Vysokáest in 5xxx | Zirkónium prémium |
Pre OEM zváranie výliskov 6061-T6 zostáva ER4043 predvolená kvôli svojej odolnosti voči prasklinám pri tuhnutí a hladkému profilu guľôčky. Ak musí zváraná zostava niesť zaťaženie bez tepelného spracovania po zváraní, bezpečnejšou špecifikáciou je ER4943 alebo zliatina radu 5xxx.
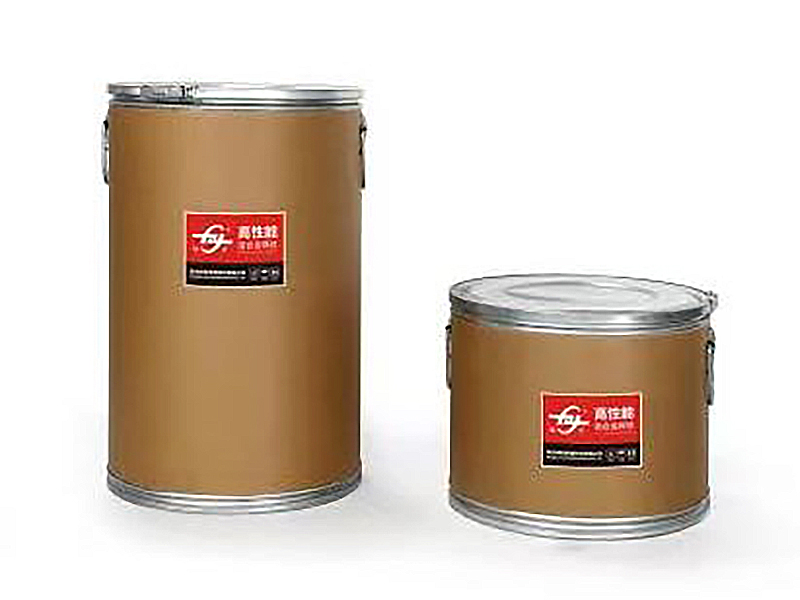 ER4043 silikónový hliníkový zvárací drôt pre 6061 výlisky Toto 5% silikónové plnivo ponúka dobrú tekutosť a odolnosť proti praskaniu, čo zodpovedá predvolenej voľbe pre zváranie 6061-T6 bez tepelného spracovania po zváraní. Jeho široká kompatibilita s bežnými zliatinami z neho robí praktický základ pre OEM zostavy. Zobraziť produkt →
Tolerancia priemeru, obsadenie a špirála: skryté premenné
Tolerancia priemeru, odliatok a špirála sú fyzikálne špecifikácie, ktoré oddeľujú drôt výrobnej triedy od materiálu laboratórnej kvality.
Linka OEM, na ktorej beží robotický MIG rýchlosťou 12 metrov za minútu podávania drôtu, nedokáže absorbovať kolísanie priemeru 0,05 mm. Zmena posúva prúdovú hustotu, stabilitu oblúka a profil prieniku. AWS A5.10 nastavuje toleranciu priemeru na plus alebo mínus 0,01 mm pre priemer drôtu do 1,6 mm; zakázkoví dodávatelia, ktorí držia toto pásmo, poskytujú konzistentné správanie oblúka počas zmien.
- Priemer: 0,8 mm, 1,0 mm, 1,2 mm a 1,6 mm sú štandardné veľkosti čiar OEM; tolerancia na AWS A5.10 je /- 0,01 mm.
- Odliatok: prirodzený priemer slučky po uvoľnení drôtu, regulovaný medzi 100 mm a 450 mm v závislosti od zliatiny a priemeru.
- Helix: vertikálny vzostup liatej slučky, maximálne 25 mm; nadmerná špirála spôsobuje nepravidelnú polohu oblúka a spätné horenie.
Správy z terénu od výrobcov zariadení a dodávateľov prídavných kovov pripisujú zhruba 60 percent prerušenia prívodu MIG na hliníkových linkách variáciám odlievania a špirály, nie chémii drôtu.
Pred schválením vlastného zdroja drôtu by OEM mali požiadať o meranie odliatku a skrutkovice z tej istej výrobnej cievky, ktorá bude napájať skúšobnú linku. Vizuálna kontrola na kontaktnom hrote nie je špecifikáciou.
Kvalita povrchu a podávateľnosť: Kde vznikajú náklady na prepracovanie
Stav povrchu určuje, či drôt dosiahne oblúk čisto a či nános zostane bez pórovitosti.
Hliníkový drôt nesie prírodný oxidový film, ktorý je tvrdší ako základný kov a má vyššiu teplotu topenia. Ak na povrchu zostanú zvyšky ťahaného maziva, vlhkosti alebo oxidov, zvarový kúpeľ absorbuje vodík a vytvorí sa pórovitosť. Zákazkový drôt z riadenej výrobnej linky sa ťahá so špecifickým chemickým mazivom, čistí sa a navíja za kontrolovaných podmienok, aby sa zachovala opakovateľnosť povrchu.
Riadený povrchový drôt
Konzistentné podávanie, stabilný oblúk, minimálny rozstrek a pórovitosť pod 2 póry na 100 mm zvaru pri rádiografickom testovaní.
Nekontrolovaný povrchový drôt
Nepravidelné podávanie, nestabilita oblúka, zhluky pórovitosti, rýchlejšie opotrebovanie kontaktných hrotov a neplánované prerušenia linky.
OEM zvarovne, ktoré prešli z najlacnejšieho importovaného drôtu na zákazkovú špecifikáciu s kontrolovanou kvalitou povrchu, hlásia zníženie prepracovania o 15 až 30 percent na hliníkových MIG linkách na základe výrobných údajov zverejnených čínskymi výrobcami zliatinových drôtov. Pre námorné a automobilové linky s ER5356, rovnaká povrchová disciplína priamo ovplyvňuje koróziu v slanej vode a únavovú životnosť zváranej zostavy.
 ER5356 hliníkový zvárací drôt pre námorné a automobilové linky Tento drôt s 5 % horčíka poskytuje vysokú pevnosť a odolnosť proti korózii, vhodný pre zliatiny 5xxx, 6xxx a 7xxx. Jeho kontrolovaná kvalita povrchu pomáha znižovať prepracovanie a podporuje výkon slanej vody v náročných zváraných konštrukciách. Zobraziť produkt →
Kvalita povrchu nie je viditeľná na certifikáte analýzy. Overuje sa odčítaním sily posuvu, protokolmi stability oblúka a počítaním pórovitosti prvého výrobného dielu.
Certifikácia, sledovateľnosť a kvalifikácia dodávateľa OEM
Certifikáty a sledovateľnosť šarže sú dôkazom, ktorý OEM potrebuje na overenie, či sa drôt na cievke zhoduje s drôtom v nákupnej objednávke.
Každá výrobná dávka zváracieho drôtu z hliníkovej zliatiny na mieru by sa mala dodávať so správou o skúške mlyna, v ktorej je uvedené chemické zloženie, mechanické vlastnosti a príslušná klasifikácia AWS. RFQ by mala odkazovať na kompletnú sadu špecifikácií hliníkového zváracieho drôtu definovanú programom, nielen na názov zliatiny na výkrese.
| Certifikácia | Rozsah | Typický spúšťač OEM |
| DB | Schválenie nemeckých železníc | Výroba karosérie koľajových vozidiel |
| CE | zhoda EÚ | Zariadenia vyvážané do Európy |
| ABS | American Bureau of Shipping | Námorné štruktúry a pobrežie |
| DNV | Det Norske Veritas | Stavba lodí a námorné zváranie |
| CCS | Čínska klasifikačná spoločnosť | Plavidlá klasifikované v Číne |
Hangzhou Kunli Welding Materials Co., Ltd., výrobca s viac ako 20-ročnými skúsenosťami s výrobou drôtov z hliníkovej zliatiny, je držiteľom schválení DB, CE, ABS, DNV a CCS a prešiel kvalifikačnými auditmi pre dodávateľské reťazce CRRC a Maersk. Tento záznam znamená, že jeho vlastné káblové programy boli posúdené v porovnaní so skutočnými systémami kvality OEM, nielen s internou dokumentáciou kontroly kvality.
Dodávateľ drôtu s certifikáciou OEM dodáva viac ako len produkt: poskytuje dôkazy. Sledovateľnosť šarže, uchovávané vzorky a procesné záznamy pripravené na audit sú súčasťou zakúpenej položky.
Záväzky týkajúce sa balenia, navíjania a objemu
Balenie je špecifikácia procesu, nie dodatočný logistický nápad, pretože nesprávna cievka alebo vzor navíjania zastaví automatizovanú linku.
OEM robotická bunka je konfigurovaná okolo veľkosti cievky, odvíjacieho mechanizmu a systému podávania drôtu. Ak sa vlastný drôt dostane na nesprávnu prírubu alebo s odliatom, ktorý nezodpovedá nastaveniu rovnačky, linka sa zastaví. Špecifikácia balenia na technickom výkrese musí obsahovať typ cievky, vzor navíjania, počet vrstiev a limity spojov na cievku.
- Cievky D200 a D300: štandardne pre manuálne a robotické MIG, 2 až 6 kg na cievku.
- Balenie sudov a sudov: 50 až 150 kg pre veľkoobjemové automatizované linky.
- Výplatné balenia: až 250 kg kontinuálneho posuvu pre zváranie v lodenici a v teréne.
Objemová spoľahlivosť je druhou polovicou baliacej rovnice. Dodávateľ s viac ako 2 500 tonami ročnej kapacity drôtov z hliníkovej zliatiny a viac ako 200 tonami mesačnej produkcie môže uzavrieť viacmesačné rámcové zmluvy bez toho, aby tlačil OEM do nákupov na spotovom trhu. Táto vyrovnávacia pamäť priamo znižuje riziko dodávok pre programy, ktoré prebiehajú nepretržite.
20
roky skúseností s výrobou drôtov z hliníkovej zliatiny
2500 t
ročná výrobná kapacita pre zliatinový drôt
30
krajiny prijímajúce exportné zásielky
Náhrada importu: Strategický posun vo výrobe vlastných zliatinových drôtov
Ekonomika a riziko dodania dovážaného hliníkového zváracieho drôtu posunuli OEM programy ku kvalifikovaným domácim dodávateľom na zákazku.
Dovážaný prémiový drôt prináša dlhšie dodacie lehoty, vyššie logistické náklady a pomalšiu technickú spätnú väzbu. Vlastný výrobca zliatinového drôtu môže upraviť špecifikáciu, spustiť výrobnú skúšku a stabilizovať dodávku v priebehu týždňov. História produktov Hangzhou Kunli sleduje tento vzor: jej drôty nahradili dovážané vysokovýkonné materiály na zváranie hliníka v domácich programoch po tom, čo prešli rovnakými kvalifikačnými bránami ako zahraniční etablovaní. Výrobná základňa spoločnosti v okrese Xiaoshan zamestnáva pracovnú silu, v ktorej má viac ako 90 percent operátorov linky technické vzdelanie, a jej výskumná a vývojová spolupráca s Pekinským Všeobecným výskumným ústavom pre neželezné kovy a Univerzitou Central South podporuje neustále zušľachťovanie zliatin.
Typická pevnosť v ťahu pri zváraní podľa vlastnej klasifikácie zváracieho drôtu z hliníkovej zliatiny
Pre OEM programy, ktoré potrebujú vlastný zvárací drôt z hliníkovej zliatiny s konzistentnými mechanickými vlastnosťami vo viacerých sériách, spolupráca s certifikovaným domácim dodávateľom skracuje kvalifikačnú slučku a udržiava technické vlastníctvo bližšie k linke. Z tohto modelu najviac profitujú aplikácie 5xxx s vysokou pevnosťou, vrátane konštrukcií koľajových vozidiel a námorných zostáv, pretože kvalifikované procesné okno dodávateľa sa stáva východiskovým bodom OEM.
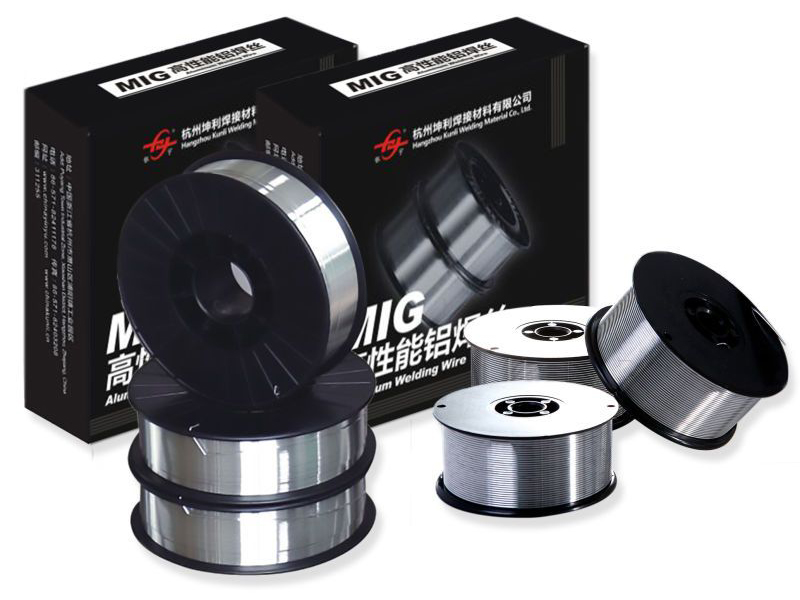 ER5183 hliníkový zvárací drôt pre vysokopevnostné námorné a koľajové vozidlá Toto plnivo 4,5 % horčíka poskytuje vyššiu pevnosť pri zváraní ako ER5356, s vynikajúcou odolnosťou proti korózii v morskej vode a kryogénnou húževnatosťou. Je vhodný pre 5083 a ďalšie zliatiny 5xxx/6xxx/7xxx v koľajových, námorných a tlakových nádobách. Zobraziť produkt →
Často kladené otázky
Aké tolerancie priemeru by mali OEM špecifikovať pre vlastný zvárací drôt z hliníkovej zliatiny?
AWS A5.10 umožňuje plus alebo mínus 0,01 mm pre priemer drôtu do 1,6 mm. Objednávky OEM by mali výslovne uvádzať toleranciu a vyžadovať správu o meraní pre každú výrobnú dávku, pretože drift priemeru mení prúdovú hustotu a stabilitu oblúka na automatizovaných linkách.
Ako ovplyvňuje odliatok a špirála robotické zváranie MIG?
Odliatok a špirála riadia správanie sa drôtu medzi cievkou a kontaktnou špičkou. Nadmerná špirála obieha drôt, čo spôsobuje nepravidelnú polohu oblúka, spätné horenie a predčasné opotrebovanie hrotu. Pre OEM robotické bunky udržujte odliatok medzi 100 a 450 mm a špirálu pod 25 mm.
Ktoré certifikácie by mal OEM overiť pred kvalifikáciou dodávateľa hliníkového zváracieho drôtu?
V prípade námorných, železničných a exportných programov overte schválenia ABS, DNV, CCS a DB plus zhodu CE tam, kde konečný produkt vstupuje na trh EÚ. Dodávateľ by mal tiež poskytnúť správy o testoch valcovania na úrovni šarže s údajmi o chemickom zložení a mechanických vlastnostiach pre každú dodanú šaržu drôtu.
Aké minimálne objednávacie množstvá môže podporovať vlastný dodávateľ zliatinového drôtu?
Zákaznícki dodávatelia s viac ako 200 tonami mesačnej kapacity môžu podporovať skúšobné cievky s hmotnosťou 5 až 10 kg na kvalifikáciu linky a objem výroby stoviek kilogramov na zliatinu za mesiac na základe rámcových zmlúv. Špecifikácia cievky a balenia je často väčším obmedzením ako chémia zliatin. $
NEXT:Špecifikácie hliníkového zváracieho drôtu: Kľúčové parametre, ktoré treba zahrnúť do vašich RFQ
Súvisiace produkty
-
 Vidieť viac
5154 Zvárací drôt z hliníkovej zliatiny
-
 Vidieť viac
ER4043 silikónový hliníkový zvárací drôt
-
 Vidieť viac
ER4047 hliníkový zvárací drôt
-
 Vidieť viac
Drôt zo zliatiny Al-Mg ER5154
-
 Vidieť viac
ER5087 zvárací drôt z horčíka a hliníka
-
 Vidieť viac
Hliníkový zvárací drôt ER5183
-
 Vidieť viac
Hliníkový zvárací drôt ER5356
-
 Vidieť viac
ER5554 drôt na zváranie hliníka
-
 Vidieť viac
ER5556 hliníkový zvárací drôt
-
 Vidieť viac
ER1100 hliníkový zvárací drôt
-
 Vidieť viac
ER5754 drôt na zváranie hliníka
-
 Vidieť viac
ER2319 drôt na zváranie hliníka

