
Prečo má hliníkový zvárací drôt ER5183 dobrý výkon na 5083
Keď je potrebné spojiť hliníkové diely, výplňový drôt má priame spojenie s tým, ako sa hotový spoj správa. Voľba nie je len otázkou výberu drôtu, ktorý sa môže počas zvárania roztaviť. Zloženie základného kovu, stav spoja, proces zvárania a spôsob zaobchádzania s drôtom pred použitím, to všetko môže ovplyvniť výsledok.
Toto je obzvlášť dôležité pri práci s hliníkom 5083. Je široko spojený s aplikáciami, kde záleží na sile a odolnosti voči korózii, takže výplňový materiál musí zodpovedať charakteristikám základného kovu. Hliníkový zvárací drôt ER5183 je bežne považovaný pre tento typ práce, pretože jeho zloženie je vhodné pre hliníkové zliatiny s relatívne vysokým obsahom horčíka.
Vzťah medzi plniacim drôtom a 5083 je preto viac než len jednoduchá zhoda produktu s produktom. Zloženie materiálu, priemer drôtu, podmienky tienenia, čistota povrchu, skladovanie a kontrola výroby, to všetko môže ovplyvniť proces zvárania. Spoločný pohľad na tieto faktory poskytuje jasnejší obraz o tom, prečo sa ER5183 používa s 5083 a čo môže ovplyvniť jeho výkon počas výroby.
Prečo je ER5183 vhodný na zváranie hliníka 5083
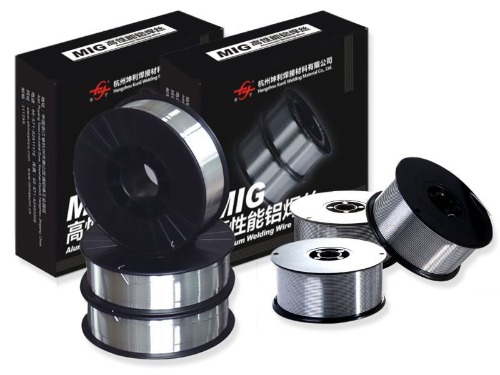
Spojenie medzi ER5183 a 5083 začína ich materiálovými charakteristikami. Obidve sú hliníkové zliatiny spojené s horčíkom ako dôležitým legujúcim prvkom. Vďaka tomu je prídavný materiál kompatibilný so všeobecnými požiadavkami na zváranie hliníka s vysokým obsahom horčíka.
Prídavný drôt musí vytvoriť zvarový kov, ktorý spolupracuje s okolitým základným kovom. Ak je zloženie plniva zle prispôsobené, hotový spoj nemusí poskytovať vlastnosti očakávané od pôvodného materiálu. Pre 5083 výber plniva s obsahom horčíka pomáha udržiavať vhodný vzťah medzi oblasťou zvaru a základným materiálom.
Pri posudzovaní tohto zápasu je potrebné zvážiť niekoľko faktorov:
| Úvaha | Prečo na tom záleží |
| Zloženie základných kovov | Ovplyvňuje výber výplňového materiálu |
| Obsah horčíka | Ovplyvňuje vlastnosti zvarového kovu |
| Korózne prostredie | Môže ovplyvniť výber plniva |
| Spoločné požiadavky | Ovplyvnite spôsob zvárania a výber materiálu |
| Stav povrchu | Môže ovplyvniť konzistenciu zvaru |
Ďalším bodom je, že zváranie mení materiál lokálne. Oblasť okolo spoja sa zahrieva, taví a ochladzuje, takže zvarový kov sa nespráva jednoducho ako nedotknutá časť základného kovu. Výber plniva s kompatibilným zložením pomáha znižovať zbytočné rozdiely medzi zvarom a okolitým hliníkom.
Z tohto dôvodu sa hliníkový zvárací drôt ER5183 často spája so zváraním 5083, kde vlastnosti hotového spoja musia zostať kompatibilné s charakteristikami základného materiálu.
Ako obsah horčíka ovplyvňuje výkon zvaru ER5183
Horčík má dôležitú úlohu v správaní zliatin hliníka a horčíka. V prídavnom drôte jeho prítomnosť ovplyvňuje vlastnosti kovu vytvoreného v oblasti zvaru.
Množstvo horčíka nemožno vidieť oddelene od zvyšku zloženia zliatiny. Zvárací drôt sa vyrába s definovaným materiálovým rozsahom, takže jeho správanie zostáva konzistentné od jednej dávky k druhej. Zmeny v zložení môžu ovplyvniť správanie sa roztaveného kovu, ako aj vlastnosti chladeného zvaru.
V prípade ER5183 horčík prispieva k vlastnostiam očakávaným od plniva určeného pre hliníkové zliatiny s vysokým obsahom horčíka. To je jeden z dôvodov, prečo sa zvažuje pri zváraní materiálov, ako je 5083.
Pridávanie alebo kontrola horčíka však nie je len o zvýšení jedného prvku. Na celkovej rovnováhe zliatiny záleží. Iné prvky a nečistoty môžu tiež ovplyvniť stav hotového drôtu a zvarového kovu.
Pri výrobe preto musia výrobcovia venovať pozornosť:
- Surovinová konzistencia
- Zloženie zliatiny
- Podmienky tavenia a spracovania
- Čistota materiálu
- Konečný stav drôtu
Rovnaký princíp platí aj pri zváraní. Ak je prídavný drôt kontaminovaný alebo sa s ním nesprávne manipuluje, jeho plánované materiálové charakteristiky sa nemusia premietnuť do konzistentného procesu zvárania.
Z praktického hľadiska rola horčíka pomáha vysvetliť, prečo je hliníkový zvárací drôt ER5183 považovaný za 5083 namiesto toho, aby sa všetky hliníkové zváracie drôty považovali za vzájomne zameniteľné materiály.
Prečo je priemer drôtu dôležitý pri používaní ER5183
Priemer drôtu je pomerne jednoduchá špecifikácia, ale môže ovplyvniť, ako sa riadi proces zvárania. Menší alebo väčší drôt sa pri vedení cez zváracie zariadenie nespráva úplne rovnako.
Zvolený priemer je spojený so zváracím zariadením, dizajnom spoja, hrúbkou materiálu a pracovnou polohou. Drôt, ktorý nie je dobre prispôsobený nastaveniu, môže sťažiť podávanie alebo ovládanie oblúka.
Priemer drôtu môže ovplyvniť niekoľko praktických aspektov:
- Ako stabilne sa drôt podáva
- Koľko výplňového materiálu vstupuje do škáry
- Ako operátor kontroluje zvar
- Ako ľahko drôt prechádza cez zariadenie
- Ako je potrebné upraviť nastavenia zvárania
Pri zváraní hliníka si stav podávania zaslúži osobitnú pozornosť, pretože hliníkový drôt je relatívne mäkký. Zle nastavená dráha podávania, nadmerný odpor alebo nevhodný kontaktný komponent môžu ovplyvniť, ako hladko sa drôt dostane do oblasti zvárania.
Dôležitý je aj stav cievky. Ak je drôt navinutý nerovnomerne alebo sa počas manipulácie poškodí, môžu sa objaviť problémy s podávaním, aj keď je nominálny priemer drôtu vhodný.
Výber priemeru hliníkového zváracieho drôtu ER5183 by sa preto mal posudzovať spolu so zváracím zariadením a spojom a nie ako samostatné rozhodnutie o kúpe.
Ako ovplyvňuje ochranný plyn a nastavenia zvárania ER5183
Po výbere prídavného drôtu a základného kovu sú dôležité okolité podmienky zvárania. Hliník pri zahriatí ľahko reaguje s okolitou atmosférou, takže oblasť zvárania potrebuje vhodnú ochranu.
Ochranný plyn pomáha oddeliť oblasť roztaveného zvaru od okolitého vzduchu. Ak je narušené pokrytie plynom, zvar sa môže stať zraniteľnejším voči kontaminácii. Prúd plynu, poloha horáka, netesnosti, prievan a stav zariadenia na dodávku plynu, to všetko môže ovplyvniť ochranu okolo spoja.
Nastavenia zvárania musia tiež spolupracovať. Prúd, napätie, posuv drôtu, rýchlosť jazdy a pohyb horáka nie sú nezávislé ovládacie prvky. Zmena jedného nastavenia môže zmeniť správanie ostatných.
Napríklad, ak je drôt podávaný rýchlosťou, ktorá nezodpovedá podmienkam zvárania, oblúk sa môže stať nestabilným. Ak sa horák pohybuje príliš rýchlo, spoj nemusí dostať dostatok tepla alebo výplňového materiálu. Príliš pomalý pohyb môže spôsobiť nadmerné teplo v miestnej oblasti.
Konzistentný proces zvyčajne závisí od kontroly niekoľkých vecí súčasne:
- Zváracie zariadenie je správne nastavené.
- Ochranný plyn sa dostane do oblasti zvárania bez prerušenia.
- Drôt sa pohybuje podávacou dráhou hladko.
- Spojovacie plochy sú správne pripravené.
- Pohyb pochodne zostáva primerane konzistentný.
Na týchto podmienkach záleží, pretože hliníkový zvárací drôt ER5183 nedokáže kompenzovať každý problém spôsobený nevhodným nastavením zariadenia alebo zlou prípravou spoja.
Prečo môže dôjsť k pórovitosti pri hliníkovom zváracom drôte ER5183
Pórovitosť je jedným z problémov, ktoré môžu upútať pozornosť pri zváraní hliníka. Vo zvarovom kove sa môžu vytvárať malé plynové bubliny, keď sa nežiaduci plyn zachytí, keď sa roztavený materiál ochladzuje.
Plniaci drôt je len jedným z možných zdrojov problémov. K problému môže prispieť aj vlhkosť, olej, špina, nečistý povrch základne alebo nedostatočné tienenie.
Keď sa objaví porézny zvar, je preto potrebné zvážiť okolité prostredie. Drôt, ktorý bol vystavený kontaminácii, sa môže správať inak ako čistý materiál. To isté platí pre základný kov. Povrchové usadeniny sa môžu dostať do oblasti zvárania a narušiť proces.
Spoločné priestory na kontrolu zahŕňajú:
- Povrch drôtu
- Základný kovový povrch
- Podmienky skladovania
- Dodávka plynu
- Zariadenia na dodávku plynu
- Príprava kĺbov
- Zvárací pohyb
Pórovitosť môže súvisieť aj s nekonzistentnými podmienkami zvárania. Náhle zmeny pokrytia plynom alebo polohy horáka môžu vystaviť oblasť roztaveného zvaru vzduchu. Nadmerné rušenie okolo zóny zvárania môže mať podobný účinok.
Namiesto pripisovania každého póru výplňovému materiálu je užitočnejšie skontrolovať celé zváracie prostredie. Tento prístup je obzvlášť dôležitý pri použití hliníkového zváracieho drôtu ER5183, pretože drôt, základný materiál, vybavenie a okolité podmienky sa počas procesu zvárania vzájomne ovplyvňujú.
Môže byť ER5183 použitý pre iné hliníkové zliatiny
ER5183 je spojený s 5083, ale jeho použitie nie je obmedzené na jednu hliníkovú zliatinu. Užitočnejšou otázkou je, či je zloženie plniva vhodné pre konkrétny základný kov a požiadavky hotového spoja.
Iné zliatiny hliníka a horčíka môžu mať vlastnosti, vďaka ktorým je vhodné plnivo obsahujúce horčík. Skutočnosť, že oba materiály sú hliníkové zliatiny, však automaticky neznamená, že by mali používať rovnaký plniaci drôt.
Pri zvažovaní inej zliatiny je potrebné skontrolovať niekoľko bodov:
| Materiálna úvaha | Otázka na zváženie |
| Zliatinová rodina | Je zloženie základného kovu kompatibilné s plnivom? |
| Spoločný účel | Aké vlastnosti sa vyžadujú od zváranej oblasti? |
| Podmienky korózie | Bude kĺb vystavený náročnému prostrediu? |
| Spôsob zvárania | Je plnivo vhodné pre zvolený proces? |
| Podmienky výroby | Dá sa drôt správne podávať a ovládať? |
Tu sa tiež stáva užitočným porovnávanie medzi rôznymi výplňovými materiálmi. Plnivo určené pre jednu skupinu hliníkových zliatin môže byť zvolené z iných dôvodov ako plnivo určené pre inú skupinu.
Výber by sa preto mal začať od základného kovu a požiadaviek na spoje. Hliníkový zvárací drôt ER5183 môže byť vhodný v niektorých situáciách zahŕňajúcich iné hliníkové zliatiny, ale vhodnosť by sa mala posudzovať od prípadu k prípadu, a nie predpokladať zo samotného názvu zliatiny.
Ako by sa mal zvárací drôt ER5183 skladovať a manipulovať s ním
Stav zváracieho drôtu predtým, ako sa dostane k zváraciemu horáku, môže ovplyvniť pracovný proces. Správne skladovanie je preto súčasťou kontroly materiálu a nie problémom, ktorý začína až pri začatí zvárania.
Drôt by mal byť chránený pred vlhkosťou, prachom, olejom a inými nečistotami. Jeho originálny obal môže pomôcť chrániť materiál počas skladovania, ale dôležitá je aj manipulácia po otvorení.
Niekoľko základných postupov môže pomôcť udržať stav drôtu:
- Nepoužitý drôt uchovávajte na čistom a suchom mieste.
- Neumiestňujte otvorené cievky tam, kde sa môže hromadiť vlhkosť.
- S drôtom manipulujte čistým zariadením.
- Udržujte drôt mimo dosahu olejov a iných nečistôt.
- Pred umiestnením cievky na zváracie zariadenie skontrolujte.
- Chráňte čiastočne spotrebovaný materiál, keď sa nepoužíva.
Pozornosť by sa mala venovať aj poškodeniu obalu. Ak bol balík otvorený, roztrhnutý alebo vystavený nevhodným podmienkam, drôt by sa mal pred použitím skontrolovať.
Skladovanie je obzvlášť dôležité pre hliníkový zvárací drôt ER5183, pretože kontaminácia nemusí byť vždy viditeľná na prvý pohľad. Drôt môže vyzerať použiteľne, aj keď sa jeho povrchový stav už zmenil.
Dobrá manipulácia nenahrádza správnu prípravu zvárania, ale odstraňuje z procesu jeden zdroj variácií, ktorému sa dá vyhnúť.
Na čom záleží pri kontrole kvality zváracieho drôtu ER5183
Kontrola kvality sa začína pred dodaním drôtu do zváracej operácie. Hotový výrobok si musí zachovať konzistentné materiálové zloženie a fyzický stav, aby ho bolo možné spracovať a použiť predvídateľným spôsobom.
Pre výrobcov kontrola drôtu zahŕňa viac ako len pohľad na jeho vzhľad. Výrobný proces si vyžaduje kontroly v rôznych fázach, od surovín cez tvarovanie, povrchovú úpravu, navíjanie a balenie.
Dôležité oblasti kontroly môžu zahŕňať:
| Kvalitná oblasť | Čo sa kontroluje |
| Materiálové zloženie | Konzistencia zliatiny |
| Priemer drôtu | Pravidelnosť pozdĺž drôtu |
| Stav povrchu | Čistý a vhodný povrch |
| Tvar drôtu | Konzistentné tvarovanie a navíjanie |
| Stav kŕmenia | Plynulý pohyb cez zariadenie |
| Balenie | Ochrana pri skladovaní a preprave |
Priemer drôtu si zaslúži osobitnú pozornosť, pretože malé odchýlky môžu ovplyvniť správanie pri podávaní. Stav povrchu je tiež dôležitý, pretože zvyšky alebo kontaminácia sa môžu stať zdrojom problémov pri zváraní.
Šúlenie by sa nemalo prehliadať. Správne tvarovaná cievka umožňuje drôtu opustiť balík kontrolovaným spôsobom. Nerovnomerné navíjanie, poškodený drôt alebo zlá manipulácia môžu spôsobiť ťažkosti pri podávaní, aj keď samotný materiál spĺňa zamýšľané zloženie.
Pre Hliníkový zvárací drôt ER5183 , riadenie výroby teda spája niekoľko etáp, ktoré sa na prvý pohľad môžu zdať nesúvisiace. Zloženie materiálu ovplyvňuje zvarový kov, tvarovanie drôtu ovplyvňuje podávanie, stav povrchu ovplyvňuje čistotu a balenie ovplyvňuje, ako sa materiál dostane na miesto použitia.
Vzťah medzi ER5183 a 5083 je v dôsledku toho formovaný viac než samotnou prídavnou zliatinou. Základný kov, zloženie plniva, stav drôtu, nastavenie zvárania, príprava spoja, skladovanie a výrobné kontroly – to všetko má svoj podiel na tom, ako sa zvárací proces správa.
NEXT:Ako výrobcovia hliníkového zváracieho drôtu kontrolujú kvalitu drôtu
Súvisiace produkty
-
 Vidieť viac
5154 Zvárací drôt z hliníkovej zliatiny
-
 Vidieť viac
ER4043 silikónový hliníkový zvárací drôt
-
 Vidieť viac
ER4047 hliníkový zvárací drôt
-
 Vidieť viac
Drôt zo zliatiny Al-Mg ER5154
-
 Vidieť viac
ER5087 zvárací drôt z horčíka a hliníka
-
 Vidieť viac
Hliníkový zvárací drôt ER5183
-
 Vidieť viac
Hliníkový zvárací drôt ER5356
-
 Vidieť viac
ER5554 drôt na zváranie hliníka
-
 Vidieť viac
ER5556 hliníkový zvárací drôt
-
 Vidieť viac
ER1100 hliníkový zvárací drôt
-
 Vidieť viac
ER5754 drôt na zváranie hliníka
-
 Vidieť viac
ER2319 drôt na zváranie hliníka

